


A Máy gia công con lăn CNC tự động hóa việc uốn, tạo hình và tạo hình các tấm và cuộn kim loại với độ chính xác cao, nhưng chỉ độ chính xác không đảm bảo hoạt động hiệu quả, ít chất thải. Lãng phí trong quá trình xử lý con lăn có thể đến từ phế liệu nguyên liệu, thời gian ngừng hoạt động của máy, sử dụng năng lượng kém hiệu quả và lỗi của con người, tất cả đều làm tăng thêm chi phí và giảm thông lượng. Bài viết này phác thảo các chiến lược thực tế, khả thi để giảm thiểu lãng phí ở từng giai đoạn của quy trình sản xuất khi sử dụng máy gia công con lăn CNC.
Trước khi có thể giảm thiểu chất thải, cần xác định nguồn gốc của chất thải. Trong hoạt động xử lý con lăn CNC, chất thải thường rơi vào một số loại định kỳ, mỗi loại đòi hỏi một cách tiếp cận khác nhau để giải quyết hiệu quả.
Chất thải vật liệu thường là nguyên nhân gây ra sự kém hiệu quả lớn nhất và tốn kém nhất trong quá trình xử lý con lăn. Bởi vì máy con lăn CNC hoạt động dựa trên các hướng dẫn được lập trình nên độ chính xác của việc lập trình đó có tác động trực tiếp đến lượng nguyên liệu thô được sử dụng so với lượng lãng phí.
Việc sử dụng phần mềm lồng nhau để lên kế hoạch về cách sắp xếp các bộ phận trên một tấm hoặc cuộn trước khi xử lý giúp giảm đáng kể chất thải sau cắt bỏ. Bằng cách mô phỏng bố cục kỹ thuật số trước khi bắt đầu sản xuất, người vận hành có thể xác định cách sắp xếp tiết kiệm vật liệu nhất thay vì dựa vào ước tính thủ công, điều này thường để lại những khoảng trống không cần thiết giữa các bộ phận.
Ngay cả những chương trình được lên kế hoạch tốt cũng sẽ tạo ra phế liệu nếu bản thân máy không được hiệu chỉnh đúng cách. Cần phải kiểm tra căn chỉnh con lăn, cài đặt áp suất và tốc độ nạp thường xuyên, vì ngay cả những sai lệch nhỏ cũng có thể khiến vật liệu bị uốn cong hoặc cắt tỉa không chính xác, dẫn đến các bộ phận bị loại bỏ và không thể tái sử dụng.
Mất thời gian do máy ngừng hoạt động và quy trình thiết lập kéo dài sẽ dẫn trực tiếp đến năng lực sản xuất bị lãng phí. Việc giảm thiểu những sự chậm trễ này đòi hỏi cả những thay đổi về quy trình và thực hành bảo trì phòng ngừa.
Tạo danh sách kiểm tra thiết lập được tiêu chuẩn hóa cho các loại công việc phổ biến giúp giảm thời gian người vận hành dành để điều chỉnh cài đặt giữa các lần chạy. Việc lưu trữ các tham số chương trình đã được kiểm chứng cho các bộ phận định kỳ cũng giúp loại bỏ nhu cầu lập trình lại từ đầu mỗi khi công việc quen thuộc quay trở lại lịch trình.
Sự cố ngoài kế hoạch là một trong những dạng lãng phí mang tính đột phá nhất, vì chúng khiến quá trình sản xuất bị ngừng hoàn toàn và thường dẫn đến các bộ phận còn sót lại trong máy không hoàn chỉnh hoặc bị hư hỏng. Lịch trình bảo trì phòng ngừa nhằm giải quyết vấn đề bôi trơn, mài mòn con lăn và kiểm tra hệ thống điều khiển trước khi xảy ra sự cố giúp tránh những gián đoạn tốn kém này.
| Nhiệm vụ bảo trì | Tần suất được đề xuất | Ngăn chặn chất thải |
| Kiểm tra căn chỉnh con lăn | hàng tuần | Phế liệu do biến dạng sai |
| Bôi trơn các bộ phận chuyển động | hàng tuần | Thời gian ngừng hoạt động ngoài kế hoạch |
| Hiệu chuẩn hệ thống điều khiển | hàng tháng | Lập trình không chính xác |
| Kiểm tra độ mòn dụng cụ | hàng tháng | Lỗi công cụ sớm |
Lãng phí năng lượng thường bị bỏ qua vì nó không tạo ra phế liệu có thể nhìn thấy được nhưng vẫn làm tăng thêm chi phí không cần thiết cho sản xuất. Máy gia công con lăn CNC tiêu thụ điện năng ngay cả trong thời gian nhàn rỗi và cài đặt vận hành không hiệu quả có thể làm tăng mức sử dụng năng lượng mà không cải thiện chất lượng đầu ra.
Việc nhóm các công việc tương tự lại với nhau sẽ giúp giảm số lần máy cần bật nguồn, làm mát hoặc chuyển đổi giữa các cài đặt khác nhau đáng kể. Xử lý hàng loạt các độ dày vật liệu hoặc hình dạng bộ phận tương tự theo trình tự sẽ giảm thiểu năng lượng tiêu tốn cho việc điều chỉnh lặp đi lặp lại.
Chạy máy ở tốc độ hoặc áp suất cao không cần thiết đối với một loại vật liệu nhất định không cải thiện được sản lượng và thường làm tăng mức tiêu thụ năng lượng trong khi làm tăng tốc độ mài mòn của dụng cụ. Việc kết hợp chính xác các cài đặt với thông số kỹ thuật của vật liệu, thay vì đặt mặc định ở công suất tối đa, sẽ tiết kiệm năng lượng mà không làm giảm chất lượng.
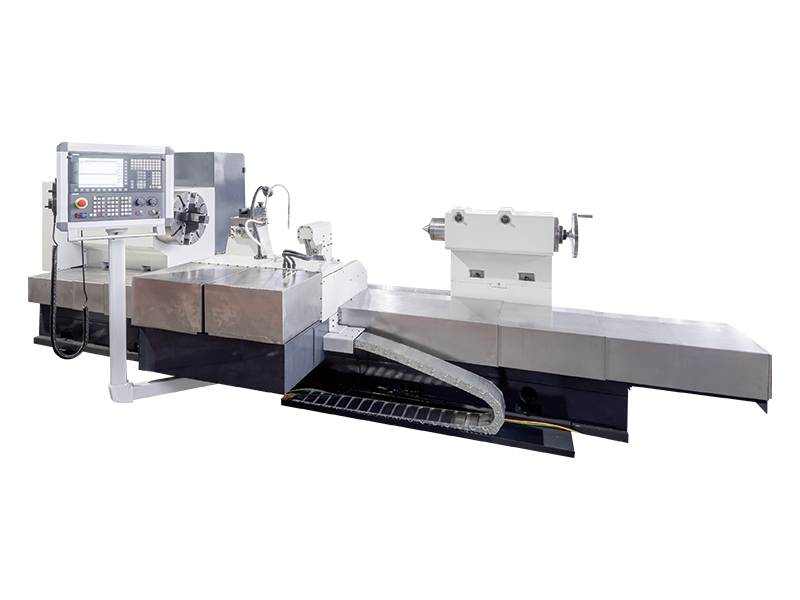
Con lăn và dụng cụ tiêu biểu cho một khoản đầu tư đáng kể và sự mài mòn sớm do thông số vận hành không chính xác là một dạng chất thải tích tụ theo thời gian. Việc chọn áp suất con lăn, tốc độ và tốc độ tiến dao chính xác cho từng loại vật liệu sẽ giúp kéo dài tuổi thọ dụng cụ và giảm tần suất thay thế tốn kém. Người vận hành cũng nên tránh xử lý các vật liệu nằm ngoài phạm vi độ dày hoặc độ cứng định mức của dụng cụ, vì làm như vậy sẽ làm tăng tốc độ mài mòn vượt quá mong đợi thông thường.
Việc sửa chữa và làm lại thủ công sẽ tiêu tốn hàng giờ lao động mà lẽ ra có thể dành cho các nhiệm vụ hiệu quả. Hai chiến lược bổ sung cho nhau giúp giảm hình thức lãng phí này: tăng cường tự động hóa khi thích hợp và đảm bảo người vận hành được đào tạo phù hợp để sớm phát hiện vấn đề.
Giảm chất thải trong xử lý con lăn CNC không phải là cách khắc phục một lần mà là một quá trình đo lường và sàng lọc liên tục. Việc theo dõi các số liệu chính như tỷ lệ phế liệu, thời gian hoạt động của máy và mức tiêu thụ năng lượng trên mỗi đơn vị sản xuất sẽ đưa ra đường cơ sở rõ ràng để đo lường những cải tiến. Việc thường xuyên xem xét dữ liệu này với người vận hành và nhân viên bảo trì sẽ giúp xác định các cơ hội mới để giảm chất thải mà một lần kiểm tra hoặc kiểm toán có thể không nhìn thấy được.
Bằng cách giải quyết cùng nhau việc sử dụng vật liệu, thời gian hoạt động của máy, mức tiêu thụ năng lượng, tuổi thọ của dụng cụ và hiệu quả lao động, các nhà sản xuất có thể giảm thiểu chất thải một cách đáng kể trong toàn bộ quy trình xử lý con lăn. Những cải tiến này không chỉ giảm chi phí sản xuất mà còn góp phần mang lại chất lượng sản phẩm ổn định hơn và hoạt động sản xuất tổng thể bền vững hơn.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Số 99 đường Tiantong, thành phố Nam Thông, tỉnh Giang Tô.
Cảnh nhà máy
Copyright@ Công ty TNHH Máy công cụ hạng nặng Giang Tô Dingshun Đã đăng ký Bản quyền.


